


 nueva página del texto (beta)
 Español (pdf)
 Artículo en XML
 Referencias del artículo

 Traducción automática
 Enviar artículo por email
 Citado por SciELO
 Similares en
SciELO

 Permalink


Introducción
En la actualidad, el cuidado del agua es un tema fundamental a nivel mundial, lo cual en gran parte se debe al cambio climático, el aumento de la población a nivel mundial, basura y contaminación, entre otras situaciones. Por lo anterior, las empresas que se dedican a la venta de bebidas embotelladas, tales como; agua potable, bebidas azucaradas, bebidas sin alcohol, bebidas alcohólicas, etcétera, están consideradas como las industrias de mayor riesgo en su producción y como las empresas que más afectan a la sociedad, ya que están expuestas a críticas por el mal manejo del agua.
Este proyecto es una respuesta para eficientar el agua al máximo en el proceso de prelavado industrial de las botellas de vidrio (retornables), justo antes de entrar al proceso de inocuidad. Además, se diseña, fabrica y programa una línea para que se realice esta limpieza de manera completamente automática (desde el surtido de los envases a la línea, hasta su retiro en los contenedores donde se transportan).
Los objetivos de este proyecto son reducir el consumo de agua en el proceso de prelavado de botellas de vidrio, aumentar la eficiencia y eficacia del proceso mediante las técnicas de automatización, minimizar el impacto ambiental de las empresas de bebidas embotelladas y garantizar la calidad y seguridad del proceso de inocuidad mediante una limpieza efectiva. Asimismo, los fundamentos de este proyecto se basan fundamentalmente en la sostenibilidad, ya que la gestión eficiente del agua es esencial para la sostenibilidad del medio ambiente y el futuro de la industria de bebidas embotelladas. También se fundamenta en la tecnología, que la implementación de tecnologías avanzadas en automatización y programación, mejoran significativamente la eficiencia de los procesos industriales. Se toma en cuenta la responsabilidad social, donde las empresas tienen la obligación de adoptar prácticas que reduzcan su huella hídrica, respondan a las expectativas de los consumidores y de la sociedad en general. Finalmente, se considera la regulación y cumplimiento de normatividad del país, ya que es crucial alinearse con las normativas y regulaciones ambientales vigentes para operar de manera ética, moral y legal.
Antecedentes
El lavado de botellas ha evolucionado considerablemente a lo largo de los años. En sus inicios, el proceso era manual y requería grandes cantidades de agua generalmente caliente (para asegurar la limpieza adecuada de cada botella). Con el tiempo, la industrialización y la automatización transformaron los métodos manuales en procesos más eficientes, aunque aún dependientes del uso intensivo de agua (Bayou, 1944). Con estos avances tecnológicos, las máquinas de lavado de botellas se volvieron más sofisticadas. En la segunda mitad del Siglo XX, se introdujeron sistemas de recirculación de agua que permitían reutilizar el agua en múltiples ciclos de lavado. Esto no sólo redujo el consumo de agua, sino que también disminuyó la cantidad de efluentes generados. Además, se implementaron sistemas de filtración y tratamiento de agua para asegurar que el agua recirculada mantuviera su efectividad en la limpieza (Summerfelt et al., 2001). Sin embargo, el lavado de botellas genera efluentes que, si no se tratan adecuadamente, pueden contaminar las fuentes de agua. Los detergentes y otros productos químicos utilizados en el proceso pueden ser dañinos para el medio ambiente, si se descargan sin tratamiento previo. Esto subraya la importancia de implementar sistemas de tratamiento de aguas residuales eficaces (Komorowska & Toczek, 2022). En este sentido, la escasez de agua es un problema global que afecta a muchas regiones del mundo. La creciente demanda de agua para usos agrícolas, industriales y domésticos ha llevado a una situación donde muchas fuentes de agua dulce están bajo presión. En este contexto, el uso eficiente del agua en procesos industriales, como el lavado de botellas de vidrio, se vuelve crucial (Chakkaravarthy & Balakrishnan, 2019). En consecuencia, la implementación de tecnologías que permiten la reutilización y el reciclaje del agua puede disminuir los gastos relacionados con la compra y el tratamiento del agua. Además, la reducción en el volumen de efluentes también puede disminuir los costos asociados con su tratamiento y eliminación (Martin et al., 2013). El uso eficiente del agua no solo reduce costos operativos, sino que también mejora la imagen pública de las empresas, al alinearse con prácticas de sostenibilidad que son valoradas por los consumidores. Las empresas que demuestran un compromiso con la sostenibilidad y la conservación de los recursos naturales pueden mejorar su imagen pública y ganar la lealtad de los consumidores. La responsabilidad social corporativa se ha convertido en un aspecto crucial de las estrategias empresariales, y el manejo eficiente del agua es una parte importante de estas iniciativas (Lambooy, 2011). Una de las maneras en que las empresas pueden demostrar su compromiso con la sostenibilidad es a través de la implementación de sistemas de recirculación de agua. Los sistemas de recirculación permiten reutilizar el agua en múltiples ciclos de lavado, reduciendo significativamente el consumo total de agua. Estos sistemas suelen incluir procesos de filtración y tratamiento para asegurar que el agua recirculada mantenga la calidad necesaria para la limpieza efectiva de las botellas. Para lograr un desarrollo sostenible en la recirculación del agua, es esencial aumentar la eficiencia del reciclaje de agua y disminuir la cantidad de aguas residuales descargadas (Xiao et al., 2018). Además, el uso de detergentes y productos químicos de limpieza conocidos como “verdes” también pueden ser utilizados para optimizar el proceso de lavado, aunque se deben tener en cuenta las consecuencias negativas que estos productos pueden tener en el medioambiente (Giagnorio et al., 2017). Los detergentes más eficientes pueden requerir menos agua para su enjuague, contribuyendo así a la reducción del consumo total de agua (Kogawa et al., 2017). Por otro lado, el monitoreo continuo del uso de agua y la implementación de sistemas de control pueden ayudar a identificar oportunidades para mejorar la eficiencia. Los sensores y sistemas de gestión automatizados pueden proporcionar datos en tiempo real sobre el consumo de agua, permitiendo ajustes rápidos y precisos (Whittle et al., 2013).
El Instituto Nacional de Estadística y Geografía (INEGI) no proporciona una categoría específica para empresas dedicadas exclusivamente al lavado de botellas de vidrio. Sin embargo, es posible que estas actividades se encuentren clasificadas dentro de otros sectores relacionados. Dentro del directorio estadístico nacional de unidades económicas (DENUE) solamente aparece listada una empresa en Jalisco dedicada al lavado industrial de envases, además de dos empresas más listadas como lavado de botellas.
El proceso tradicional de lavado de botellas de vidrio con alto grado de suciedad, que se realiza de manera manual, presenta varios desafíos en términos de eficiencia, consumo de agua y tiempo. Aunque se han implementado avances como la automatización y la recirculación del agua, muchos sistemas siguen siendo ineficientes y dependen en gran medida de recursos hídricos, lo que agrava la escasez de agua en muchas regiones. Además, los procesos actuales generan grandes volúmenes de efluentes que requieren tratamiento para evitar la contaminación ambiental, mientras que el uso de detergentes y productos químicos puede tener efectos negativos en el medioambiente y la salud humana si no se gestionan adecuadamente. Por lo tanto, existe una necesidad urgente de desarrollar una solución tecnológica que optimice el lavado de botellas, reduzca el consumo de agua y el tiempo del proceso, a la vez que asegure la sostenibilidad del proceso mediante el reciclaje y la reutilización de agua.
Este proyecto propone el diseño y fabricación de una línea automatizada para el lavado de botellas de vidrio, con un sistema de retroalimentación de agua que permite su reutilización durante el proceso. La automatización del proceso de lavado permitirá reducir significativamente el tiempo requerido para completar el ciclo de limpieza, eliminando la intervención manual y aumentando la productividad. Esto influye significativamente en la cantidad de agua que se utiliza, porque al ser menor el tiempo de lavado, por consiguiente, es menor la cantidad de agua utilizada, misma que a través de la implementación de sistemas de recirculación de agua y filtración avanzada contribuirá a minimizar el consumo total de agua y a reducir el volumen de efluentes generados. Asimismo, el uso de sensores y sistemas de gestión automatizados permitirá monitorear en tiempo real el consumo de agua y optimizar el proceso de lavado, garantizando un ajuste preciso y eficiente de los parámetros operativos. Esta solución no solo mejorará la eficiencia en el uso de recursos, sino que también contribuirá a la sostenibilidad ambiental y económica de las empresas, alineándose con las mejores prácticas de responsabilidad social corporativa y reduciendo costos operativos.
Materiales y método
Lavado manual
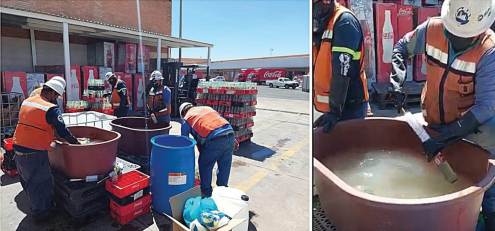
El proceso básico para la limpieza de las botellas de vidrio es dejarlas sumergir en un contenedor, generalmente de plástico, con agua y detergente por un tiempo aproximado de media hora. Después, se procede a retirar a mano la suciedad por fuera de la botella, utilizando una franela o pedazo de tela. Finalmente, se cepillan por dentro las botellas para remover cualquier residuo que pueda haber quedado, como se muestra en la Figura 1.
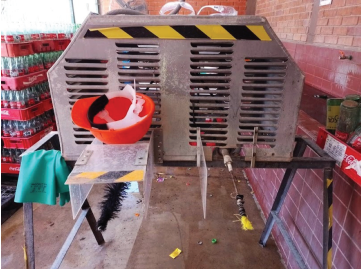
Otra alternativa para este lavado es semiautomática, es decir, se remojan en tinas de material con agua y detergente una gran cantidad de botellas y después se toman para remover a mano cualquier suciedad por fuera de las mismas, utilizando una máquina que básicamente consiste en una especie de cepillo conectado a un motor para aplicar mayor fuerza al limpiado externo, se procede a dejar secando las botellas en otra tina sin líquido y después se almacenan en sus respectivas rejas. En la Figura 2 se puede apreciar la máquina utilizada en esta forma de lavado.
Diseño
La metodología utilizada para el diseño y desarrollo del proyecto fue el círculo de Deming, también conocido como el ciclo PDCA (Plan Do Check Act), es una metodología de mejora continua utilizada en la gestión de calidad y procesos industriales. En el diseño y desarrollo de una línea de automatización para el lavado industrial de botellas de vidrio, este enfoque permitió optimizar cada etapa del proceso. Primero, en la fase de planificación (plan), se identificaron las necesidades del sistema, como el tipo de suciedad a remover, la capacidad de producción y los estándares de limpieza requeridos. Luego, en la fase de ejecución (do), se implementaron prototipos y pruebas con diferentes configuraciones de boquillas de aspersión, temperaturas de lavado y cepillos limpiadores. En la etapa de verificación (check), se analizaron los resultados para evaluar la eficiencia del sistema y la calidad de limpieza obtenida. Finalmente, en la fase de acción (act), se realizaron ajustes para mejorar el rendimiento, reducir el consumo de agua y energía, y asegurar la fiabilidad del sistema automatizado. Este enfoque permitió desarrollar una línea de lavado eficiente y adaptable a los requerimientos del proceso industrial.
Para el desarrollo del sistema de lavado de botellas, se empleó un diseño experimental y la distribución seleccionada para las diferentes estaciones en este proceso, el cual fue de manera lineal, sin banda transportadora, en su lugar se optó por un pistón neumático con una longitud en el embolo de 60 cms y todas las botellas alineadas una tras otra, donde cada vez que se acciona el pistón se deja espacio para 6 botellas.
Considerando las etapas que se muestran en la Figura 3, la línea consta de 5 estaciones; siendo la primera donde se alimenta el sistema de botellas sucias, mismas que se toman directamente desde la reja contenedora de 24 espacios, acomodadas en un arreglo de 4 filas y 6 columnas.

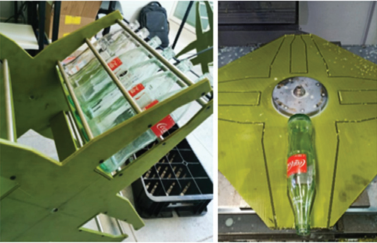
La siguiente estación es el primer lavado, donde se cepilla por dentro la botella y se enjuaga con agua y detergente, físicamente está formado por un carrusel que está armado por dos tapas de nylon con una forma tipo cruz con cuatro lados, cada uno de ellos tiene la forma de la botella para dejarla pasar. Entre cada tapa separada por cuatro varillas de acero inoxidable que sirven como protección para evitar que las botellas se muevan, además de un fondo que es una tira del mismo material que las tapa, la distancia es suficiente para que se alojen seis botellas. Al centro del arreglo esta una varilla de calibre 16 mm que está conectada a un motor con una caja de transmisión que mueve 90º el carrusel para permitir las diferentes etapas de lavado.
La primera posición del carrusel ubica las botellas en posición horizontal y utilizando boquillas de agua a presión se lava el exterior de los envases para retirar excesos de suciedad. En la siguiente posición las botellas están ahora completamente boca abajo, utilizando de igual forma boquillas, se limpia el interior de cada botella con agua a presión. La última posición de este arreglo consiste en el cepillado interno de las botellas para remover los residuos que el agua a presión no haya eliminado.
Al dar una vuelta completa en el carrusel las botellas pasan a la siguiente estación que es el cepillado externo. En un puente de perfiles de acero inoxidable que tiene capacidad para 8 botellas, en cada lado hay filas de cepillos que giran constantemente y tallan todo el exterior de la botella. Al transcurrir el tiempo tacto seleccionado para el ritmo de la línea, las botellas pasan a una segunda etapa de lavado, que es exactamente igual a la estación dos. Por último, las botellas ya lavadas se acomodan en un riel y un manipulador idéntico al de la estación uno, toma seis botellas y las coloca en la reja contenedora (Figura 4).
Para la inspección visual de las botellas lavadas, se puede utilizar como referencia la NOM-004-STPS-2000, que establece los requisitos para la inspección de equipos, herramientas y maquinaria en procesos industriales, lo que puede adaptarse a la revisión de botellas, asegurando que no presenten defectos ni residuos. Además, pueden considerarse normas relacionadas con la calidad e higiene de envases, como la NOM-051-SCFI/SSA1-2010, que establece lineamientos para el control de productos de consumo humano y la seguridad en envases utilizados para alimentos y bebidas.
Estructura
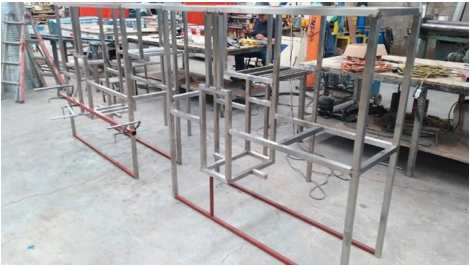
El material seleccionado para la estructura fue PTR cuadrado de acero inoxidable calibre 10 de 1 1/4” x 1 1/4” (Figura 5).
Motores
Se emplearon un total de siete motores, dos para el movimiento de los carruseles, dos más para el movimiento de los sujetadores de botellas, otros dos para el giro de los cepillos de lavado interno y uno último que hace girar los cepillos de lavado exterior.
Neumática
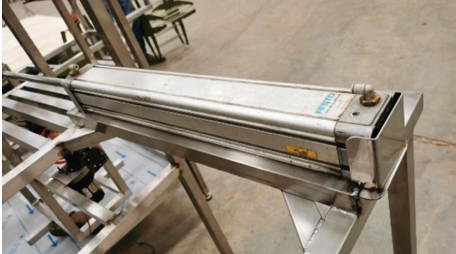
El subsistema neumático está alimentado por un compresor de 200 L y un motor electrónico de 3 HP y con una presión de línea 60 psi. El pistón central que tiene una carrera de 60 cms es el que marca el ritmo de lavado del proceso porque es el que alimenta de botellas sucias en el arreglo lineal (Figura 6).
Cada sujetador de botellas tiene dos pistones, el primero de ellos sirve para que este dispositivo baje y tome botellas y después suba para permitir el movimiento lineal tipo XY, el siguiente pistón que se utiliza en este arreglo sirve para activar una línea de seguros que retienen las botellas en su lugar para que cuando se levante el sujetador, las botellas no se caigan (Figura 7).
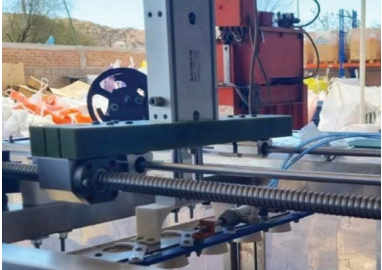
Se pueden encontrar otros dos pistones que funcionan en conjunto con una placa que retiene las botellas en su lugar en la cuarta etapa de lavado para que cuando los cepillos entren a lavar la parte interna no se muevan o giren (Figura 8).
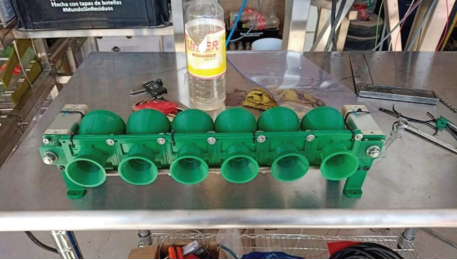
Dichos cepillos se encuentran en un “carro” que se mueve horizontalmente gracias a otro pistón de doble efecto con una carrera de (DISTANCIA) cms que está conectado a la base de dicho dispositivo y es el que permite que los cepillos entren a las botellas y salgan para que continue el giro de los carruseles. Es importante mencionar que los embudos que acomodan las botellas y que las mantienen en posición fueron impresos en 3D utilizando el material más común para este tipo de manufactura que es el PLA, dichas piezas se han utilizado en la operación regular de la máquina y han funcionado correctamente, el relleno que contienen estas piezas es de 95 %. La impresión 3D es cada vez más utilizada no solamente en la generación del prototipo sino también en la manufactura de las piezas finales (Diaz et al., 2019).
Sistema de lavado
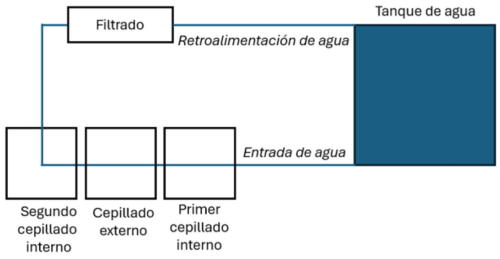
El siguiente diagrama ilustra el sistema de lavado eficiente que incorpora la recirculación de agua para optimizar el uso de este recurso. El proceso comienza con el agua almacenada en un tanque, desde donde se dirige hacia tres etapas de cepillado: un primer cepillado interno, seguido de un cepillado externo y, finalmente, un segundo cepillado interno. El agua utilizada en este proceso no se desperdicia, sino que se filtra y se devuelve al tanque, completando así un ciclo cerrado que minimiza el consumo de agua (Figura 9).
Sensores
Uno de estos componentes que tiene una función vital dentro del flujo de producción es de tipo reflectivo y este detecta la posición del carrusel, su función es detener el motor a pasos que hace girar su respectivo carrusel cuando detecta una pequeña superficie reflectiva colocada en la tapa. Se tienen otros dos sensores ópticos en el pistón central que empuja botellas sucias a la línea y se utiliza para asegurarnos que la alimentación de botellas funciona correctamente y no se atore alguna en una estación posterior. Además, se utiliza un sensor inductivo en el pistón central que empuja botellas sucias a la línea para asegurarse que la alimentación de botellas funcione correctamente y no se atore alguna en una estación posterior. También, se utiliza un sensor ultrasónico con salida estándar para detectar el nivel de líquido en la trampa de sólidos y con esa información, realizar las activaciones de la bomba de recirculación de agua.
Manejo del agua
El flujo de agua es un proceso cerrado, es decir, que durante el día no se dispensa agua “nueva” al proceso. Se inicia, activando una bomba de alimentación que toma el agua con jabón y es la que llega a las boquillas en las etapas de lavado. A lo largo de toda la línea hay una bandeja que capta el agua sucia que cae después de limpiar las botellas, y de ahí por gravedad llega a una trampa de sólidos y después a un filtro para eliminar el exceso de tierra. La trampa tiene un sensor de límite que cuando llega al máximo activa una segunda bomba para jalar esa agua y que vuelva a caer al contenedor inicial. Se instaló un caudalímetro en la entrada del sistema y arrojó 40L/min, cada reja completa de 24 envases tarda dos minutos en lavarse, por lo que el gasto por reja sería:
De los 80 L por reja la gran mayoría de esa agua se recircula para utilizarse en el lavado. La eficiencia de recirculación, determinada por el volumen total de agua al final del ciclo de trabajo sobre la cantidad total usada sería:
En México, el manejo del agua para productos de grado alimenticio está regulado por la NOM-201-SSA1-2002, que establece los requisitos sanitarios para el agua utilizada en la producción, envasado y distribución de alimentos y bebidas, garantizando su calidad y seguridad. Además, la NOM-251-SSA1-2009, aborda el tratamiento del agua empleada en la limpieza y sanitización de equipos y utensilios en contacto con alimentos, asegurando que esta no represente un riesgo para la salud pública ni contamine los productos.
En la Tabla 1 se presentan las especificaciones técnicas de la boquilla utilizada para el manejo del agua a presión.
Detergente
Durante el desarrollo se realizaron varias pruebas para determinar la concentración adecuada de detergente, tanto para obtener un resultado satisfactorio en cuanto remoción de suciedad y para obtener la menor cantidad de residuos de jabón que pudieran ser eliminados casi en su totalidad en la respectiva fase de enjuague en la cuarta estación.
El detergente utilizado es el Deogen® Plus M, el cual, es un detergente alcalino diseñado para limpieza industrial, específicamente para uso en la industria alimentaria y de bebidas. Es ampliamente utilizado en la limpieza de botellas de vidrio y PET (Polietileno Tereftalato), tanques y tuberías. Este producto, se utiliza en una concentración de 3 %. Obteniendo con ello los mejores resultados en las pruebas.
En México, los detergentes utilizados para limpiar envases de vidrio destinados a bebidas para consumo humano deben cumplir con la NOM-251-SSA1-2009, que establece los requisitos sanitarios para los procesos de alimentos y bebidas, incluyendo las condiciones que deben cumplir los productos de limpieza en contacto con los alimentos. Esta norma asegura que los detergentes sean de grado alimenticio y no representen un riesgo para la salud, permitiendo su uso seguro en la limpieza y desinfección de envases sin dejar residuos peligrosos. Además, los detergentes deben estar aprobados para uso alimenticio y cumplir con las regulaciones del Comité Nacional de Normalización de Productos y Servicios (CNPPS).
Control electrónico
Con un controlador lógico programable (PLC por sus siglas en inglés) utilizando una pantalla Human Machine Interface (HMI) se controla el sistema. Se desarrolló una interfaz gráfica que muestra datos en tiempo real y diferentes opciones para el manejo y mantenimiento de la línea y sus respectivos componentes. Uno de los parámetros más importantes que se maneja es el tiempo tacto de la línea, en esta situación, salen 6 botellas limpias del proceso. Además, hay un conteo de tiempo de operación real, tiempo muerto, cantidad de ciclos de producción (que puede dar un aproximado a la cantidad de botellas tratadas).
En cuanto a la parte electrónica, el sistema de control cuenta con un variador de frecuencia para variar la velocidad de los motores que hacen girar los cepillos limpiadores y drivers para el manejo de los motores a pasos.
Dentro de las variables que el control permite manipular son:
Velocidad de los motores de cepillos
Velocidad de los sujetadores de botellas
Velocidad de los carruseles
Aceleración de carruseles y sujetadores de botellas
Distancias para tomar las botellas de las rejas
Tiempo de cepillado
Tiempo de remojo
Tiempo de enjuague
El consumo total del sistema es de 9.5 kWh/día.
Seguridad y protección
El sistema cuenta con protecciones eléctricas para el caso de sobre corrientes y voltajes, así como guardas de seguridad para evitar que los operadores puedan ser dañados debido a las partes móviles de dicho sistema. Además, se agregaron dos botones de emergencia de tipo hongo para interrumpir en cualquier momento el funcionamiento del sistema.
Mantenimiento
La interfaz del operador cuenta con la opción para entrar en modo mantenimiento y poder manipular todos y cada uno de los actuadores de manera manual, esto para facilitar el mantenimiento y puesta a punto de cada uno de los componentes del equipo. También se elaboró un plan de mantenimiento con rutinas diarias, semanales y mensuales.
Discusión y análisis de resultados
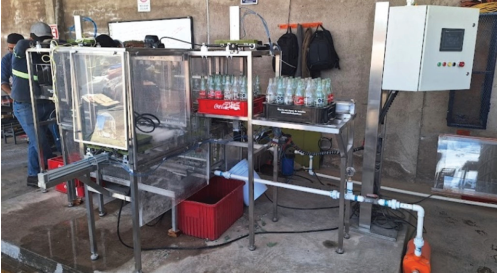
El sistema en su configuración planteada logró procesar una reja de 24 botellas cada 2 minutos, lo que equivale a 720 botellas por hora, reduciendo notablemente el consumo de agua en comparación con los sistemas tradicionales de lavado, impactando directamente en el cuidado y reutilización del agua. Con la configuración actual de boquillas, flujo y presión se alcanzó una eficiencia de 65 % en el primer lavado, mientras que el 35 % restante se asignó para relavado, obteniendo una eficiencia total de 85 %, destinado del 15 % restante; el 10 % para lavado manual y el 5 % como merma o pérdida de envases. El sistema demostró una notable reducción en el consumo de agua y un alto rendimiento en el lavado de botellas. La configuración actual alcanzó una eficiencia de 65 % en el primer lavado, con el restante 35 % asignado para relavado, logrando una eficiencia total del 85 %, (Figura 10).
Inicialmente, las piezas del sistema fueron fabricadas mediante impresión 3D utilizando PLA para la fase de prototipado, lo que permitió realizar ajustes en el diseño y validar la configuración del sistema de manera rápida y económica. Una vez que el diseño fue optimizado y validado, se procedió a la manufactura de las piezas mediante fresado utilizando nylon, debido a sus propiedades de alta resistencia, durabilidad y estabilidad frente a las condiciones operativas del sistema, asegurando así un mejor desempeño y una mayor vida útil en la línea de producción automatizada.
Technology Readiness Level o Nivel de Madurez Tecnológica es una escala que mide el grado de desarrollo y madurez de una tecnología, desde la fase inicial de investigación hasta su implementación y operación en un entorno real (Tabla 2). La escala TRL fue desarrollada originalmente por la NASA y se ha adoptado en diversas industrias para evaluar el progreso de las tecnologías (NASA, 2017).
Tabla 2 Niveles de madurez tecnológica y su estado de desarrollo
| Escala | Descripción | Estado de desarrollo |
|---|---|---|
| TRL 1 | Observación de principios básicos | Investigación inicial |
| TRL 2 | Formulación de concepto de tecnología | Idea básica definida |
| TRL 3 | Prueba experimental de concepto en laboratorio | Validación inicial en laboratorio |
| TRL 4 | Validación de tecnología en laboratorio | Prototipo funcional en condiciones de laboratorio |
| TRL 5 | Validación de tecnología en un entorno relevante | Prototipo en condiciones similares a las reales |
| TRL 6 | Demostración de sistema o subsistema en un entorno relevante | Prototipo a escala piloto |
| TRL 7 | Demostración de sistema en entorno operativo real | Prototipo completo en condiciones reales |
| TRL 8 | Sistema completo y calificado mediante pruebas y demostración | Producto final probado y certificado |
| TRL 9 | Sistema probado y operativo en condiciones reales | Tecnología operativa y comercializable |
La línea automatizada para el lavado de botellas de vidrio con retroalimentación de agua ha alcanzado el TRL 9, lo que indica que el sistema ha sido probado y validado en condiciones operativas reales. Esto significa que la tecnología está completamente desarrollada, implementada y funcionando de manera eficiente en un entorno de trabajo real, demostrando su viabilidad técnica y operativa para su aplicación industrial.
Conclusiones
El sistema automatizado logró una significativa reducción en el consumo de agua en comparación con los métodos tradicionales de lavado. Esto se debe a la recirculación y reutilización del agua en múltiples ciclos de lavado, lo que también disminuye la generación de efluentes. La línea de lavado automatizada demuestra una alta capacidad de producción. Además, se alcanzó una eficiencia del 65 % en el primer ciclo de lavado, con un 35 % asignado a relavado, resultando en una eficiencia total de 85 %. La implementación de este sistema automatizado no solo mejora la eficiencia del proceso, sino que también reduce el impacto ambiental de las industrias de bebidas embotelladas al minimizar la huella hídrica y cumplir con las normativas ambientales vigentes. Se integraron piezas impresas en 3D en la máquina final, lo que permitió una mayor flexibilidad en el diseño y adaptación de componentes. Estas piezas no solo redujeron costos de fabricación, sino que también facilitaron el prototipado rápido y la personalización de la maquinaria según las necesidades específicas del proceso. La utilización de estas piezas contribuyó a la optimización del ensamblaje y al rendimiento general de la máquina.
La línea es mejor opción a la forma tradicional de lavado, debido a que combina alta eficiencia con un enfoque en la sostenibilidad, aspectos clave en la industria de lavado de botellas. Las razones principales incluyen: reducción significativa del consumo de agua, automatización avanzada, impacto ambiental reducido, innovación en el diseño y fabricación.

